
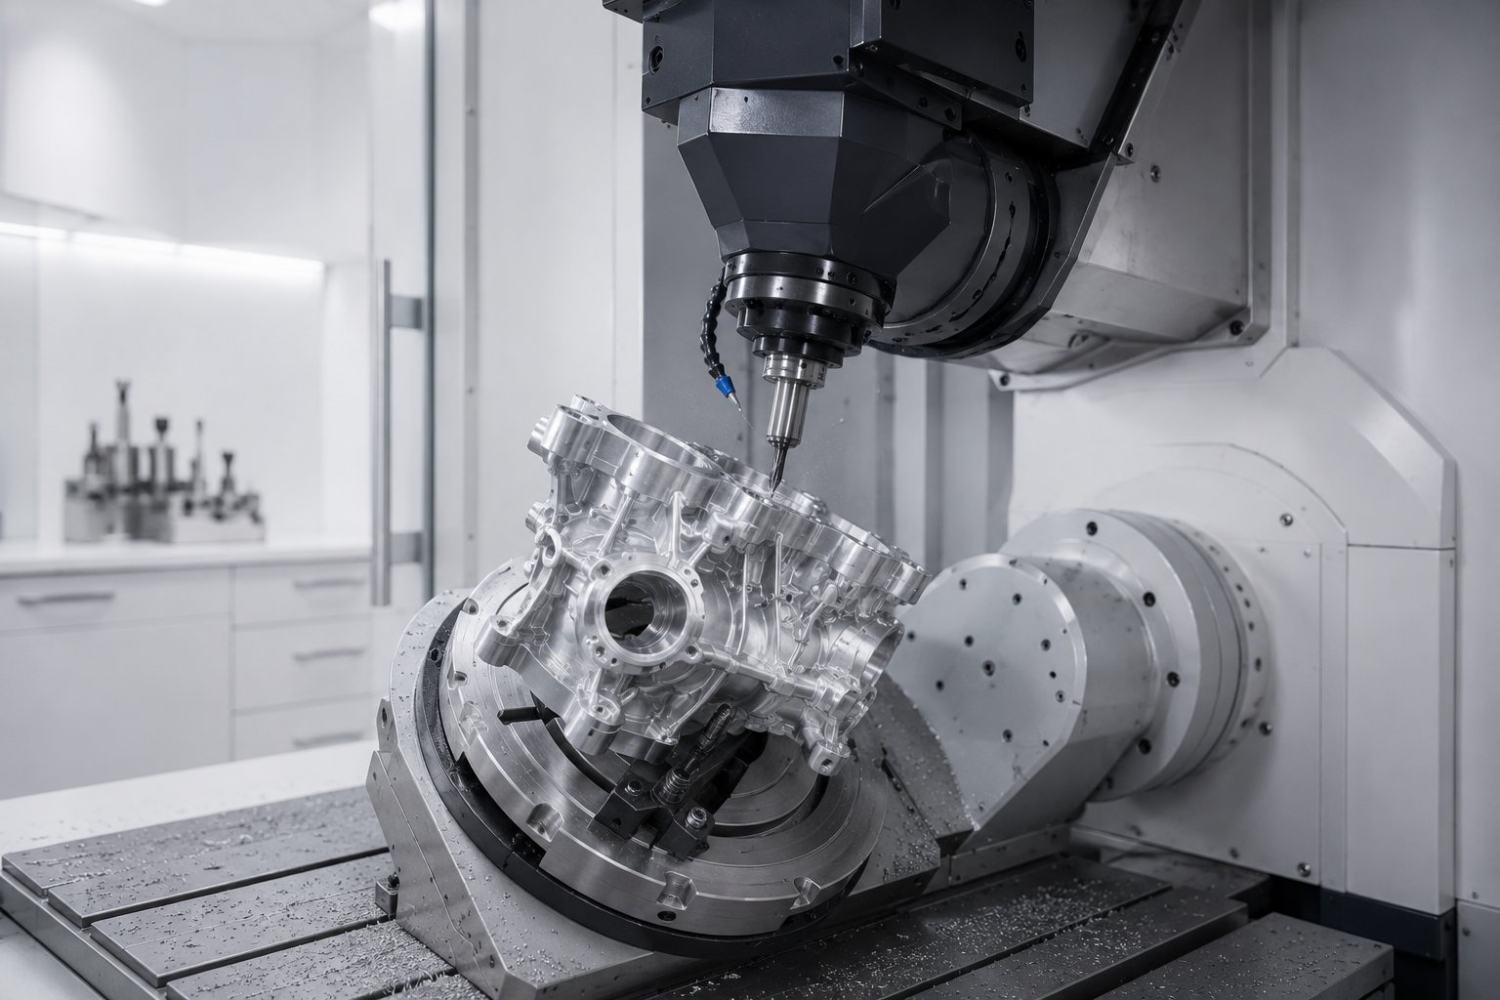
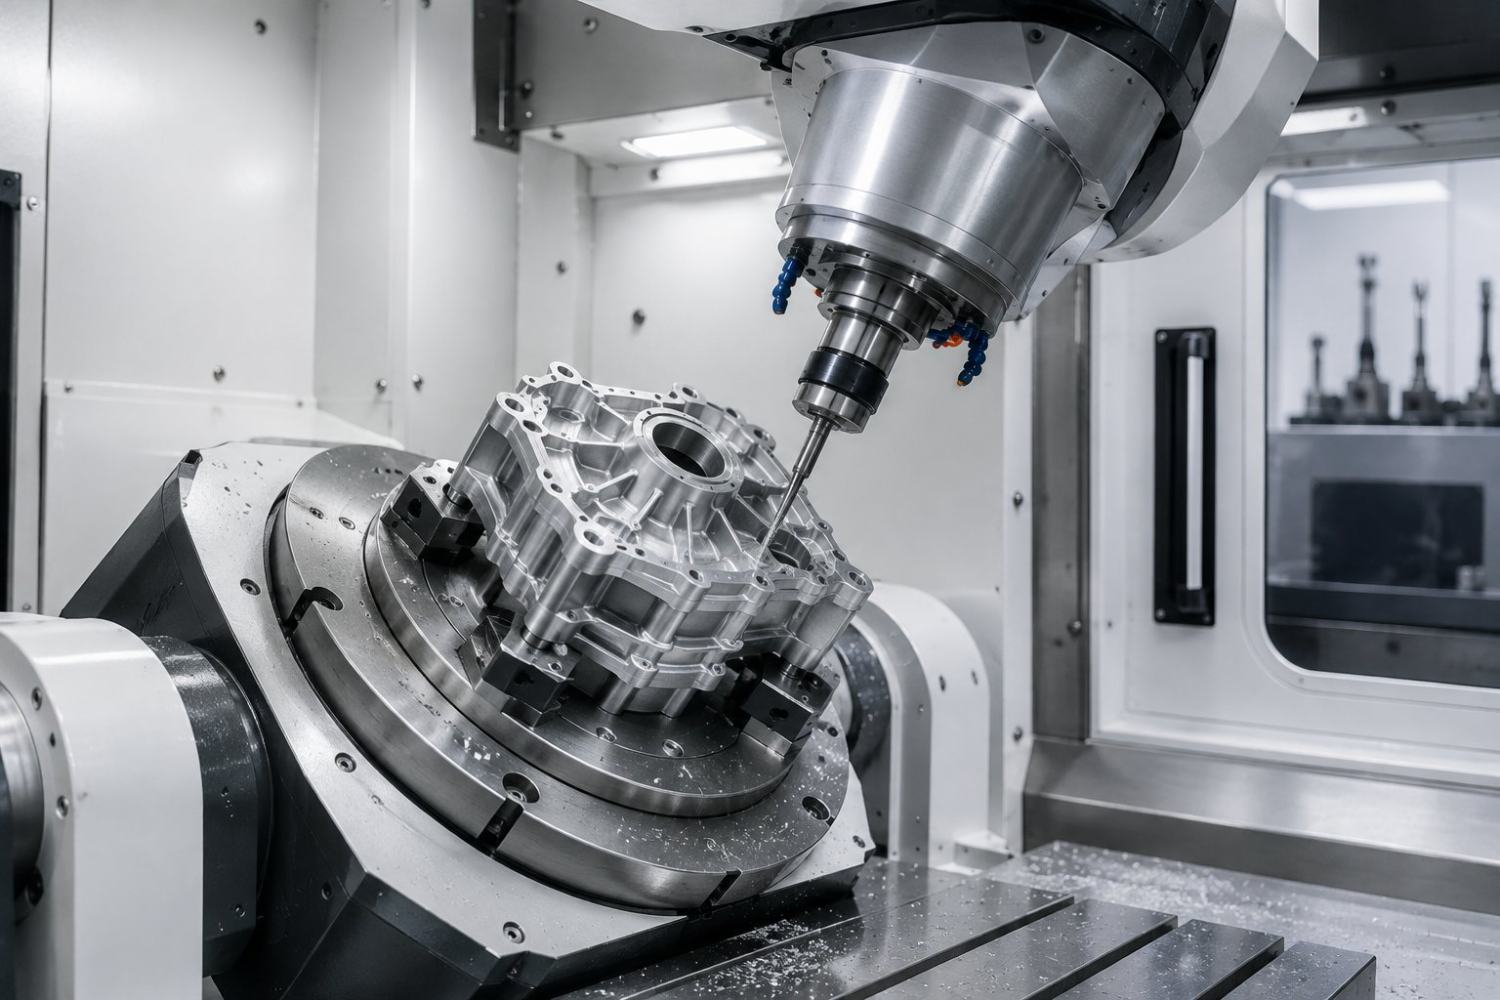
CAD ve simülasyon süreçleri tamamlanan kalıp bileşenlerini, geometrilerine ve ölçülerine uygun CNC tezgâhlarında işliyoruz. 3 ve 5 eksen işleme altyapımız sayesinde derin cepler, açılı yüzeyler, kompleks formlar ve yüksek yüzey kalitesi gerektiren bölgeleri kontrollü biçimde üretiyoruz. Hermle C400 ve C32 başta olmak üzere farklı çalışma hacimlerine sahip tezgâhlarımızla operasyonları parçanın geometrisine göre planlıyor, gerekli durumlarda tel erozyon, dalma erozyon ve taşlama süreçleriyle üretimi tamamlıyoruz.
Kompleks kalıp yüzeyleri ve farklı açılardan takım erişimi gerektiren geometriler Hermle C400 ve C32 tezgâhlarında 5 eksen işleme yöntemleriyle üretilir.
NXV 1680 ile 760 × 760 × 1680 mm, NMV 1020 ile 600 × 600 × 1020 mm çalışma kapasitesi kullanılarak büyük kalıp bileşenlerinin işleme operasyonları gerçekleştirilir.
Kalıp yüzeylerinde geometrik doğruluk ve yüzey kalitesi hedeflerine uygun takım yolları oluşturularak kaba, yarı finiş ve finiş operasyonları planlanır.
5 eksen hareket kabiliyeti sayesinde derin cepler, eğimli yüzeyler ve klasik takım erişiminin sınırlı kaldığı bölgeler daha az bağlama ihtiyacıyla işlenir.
Kesici takımla üretimi sınırlı olan detaylarda tel ve dalma erozyon, hassas yüzey ve ölçü gereksinimlerinde taşlama operasyonları üretim sürecine dahil edilir.
İşlenen kritik geometriler ve tolerans bölgeleri kalite kontrol sürecine aktarılır. Ölçüm sonuçları teknik verilerle karşılaştırılarak parçanın üretim uygunluğu doğrulanır.
Parça geometrisi, tolerans ve üretim adedi bilgilerini paylaşın; uygun kalıp ve işleme yöntemini birlikte değerlendirelim.